汽车空调滤芯裁切精度差?边缘漏风、过滤失效的根源与工艺解法
汽车空调滤芯裁切精度差?边缘漏风、过滤失效的根源与工艺解法
不少采购在验收滤芯时,只关注滤材等级和活性炭含量,却忽略了一个看似简单的环节——裁切。而实际装车反馈中,边缘漏风、尺寸卡顿、炭粉脱落等问题,相当一部分都能追溯到这道工序。裁切并非把大张滤材切成小块那么简单,尺寸公差、刀口质量、滤材特性适配,每一项都直接影响滤芯的密封性与过滤表现。本文从生产品控视角,拆解汽车空调滤芯裁切的关键控制点,帮助采购与工程人员在选型和验收时抓住重点,避开隐性品质坑。
裁切不是"下料":它决定滤芯的密封底线
空调滤芯的过滤效果,一半看滤材,另一半看密封。滤芯装入滤壳后,四周边缘需要与安装槽紧密贴合,把全部气流约束在滤材内部通过。裁切尺寸一旦偏差,哪怕只有一两毫米,边缘就会出现缝隙,未经过滤的空气裹挟粉尘、花粉、尾气颗粒直接从旁路进入座舱,滤材等级再高也形同虚设。
裁切还是后续所有工序的基准:褶皱定型、边框贴合、密封条粘接,都以裁切尺寸为起点。基准偏了,后面每道工序都在放大误差。这也解释了为什么同一批滤材、同一个配方,不同工厂做出的滤芯装车表现差异明显——差距往往就藏在裁切这类不起眼的工序里。
汽车空调滤芯裁切的三类典型品质隐患
尺寸偏差:松动漏风或过紧变形
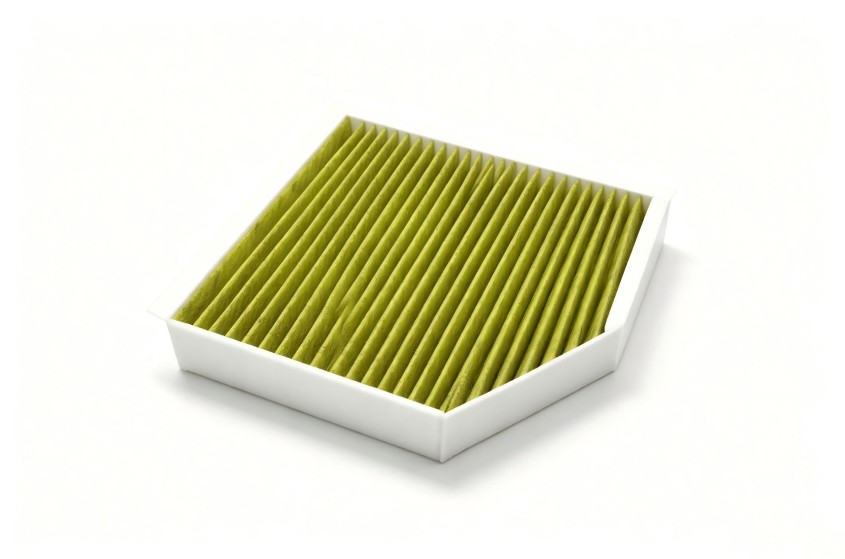
公差控制不稳,同一批产品大小不一致。偏小的滤芯装车后松动,产生旁通漏风甚至行驶异响;偏大的滤芯安装时被强行挤压,折距被压乱、滤材变形,风阻随之上升,空调出风量明显变小。
刀口毛刺、炭布掉粉与分层
活性炭炭布由无纺布基材负载活性炭颗粒构成,刀具磨损或切割速度不匹配时,边缘容易出现炭粒脱落、基材分层。掉粉不仅影响外观,炭粒还会在使用中随风道迁移,引发终端投诉。边缘脱炭的区域,实际上也损失了有效过滤面积。
滤材纤维拉伤导致的局部效率下降
熔喷、HEPA类滤材纤维细密,裁切时的拉扯与压痕会造成局部纤维断裂或密度变化。这些损伤点肉眼难以分辨,却会成为整片滤芯过滤效率的短板,在检测或使用一段时间后暴露出来。
滤材不同,裁切方式不能一刀切
不同滤材对裁切工艺的要求差异很大。活性炭布、碳布类材料重点是防掉粉、防分层,刀模锋利度与走刀方式需要匹配炭含量和克重,炭含量越高,工艺窗口越窄。3D可编辑炭布带有立体成型结构,裁切时必须保护结构完整性,对定型方向和受力方式都有要求。HEPA高效滤材怕压伤折伤,对台面平整度和压料方式更敏感。多层复合滤材则要解决各层材质不同带来的错位滑移问题。
评估供应商时,可以重点了解对方是否具备滤材自产能力。创洁滤材从活性炭布、改性活性炭滤材等原材料到裁切成型均在自有工厂完成,滤材特性与裁切参数可以同步匹配,品控标准贯穿前后工序,这是外购滤材再加工的模式较难实现的。
采购与验收:四个可落地的检查动作
第一,明确尺寸公差并抽检。在图纸或合同中写明公差范围,到货后用卡尺抽测边长与对角线,确认批次一致性。
第二,检查边缘状态。目视加手触,观察切口是否平整,有无毛边、掉粉、分层。
第三,做简单的装壳验证。抽取样品实际装入滤壳,检查贴合度与松紧程度,旁通缝隙在这个环节最容易暴露。
第四,定制需求一次性说清楚。规格、厚度、滤材结构、炭含量、批量、目标车型等信息提供完整,供应商才能匹配对应的裁切与成型方案。像汽车滤芯品类超1000款、车型覆盖齐全的工厂,刀模与工艺数据积累通常更完整,定制响应也更快。
如需结合您的具体过滤工况、净化需求和规格要求评估方案,可与创洁滤材技术团队进一步沟通。