活性炭布裁切精度差,滤网漏风又掉粉?根源多出在裁切工艺
活性炭布裁切精度差,滤网漏风又掉粉?根源多出在裁切工艺
不少滤网厂商遇到过类似情况:同一批活性炭布,制成滤网后有的边缘漏风、效率不达标,有的运行一段时间就开始掉炭粉,投诉不断。逐项排查后滤材本身没问题,根源往往出在裁切环节。很多人把活性炭布裁切当成简单的"剪料下料",随便上模冲切,结果尺寸偏差、边缘散丝、炭层脱落集中爆发。本文从裁切精度、边缘处理、公差控制与工况适配四个维度,讲清裁切工艺对滤网成品质量的影响,帮助采购与工程人员减少返工、避开误区。
炭布裁切为什么不是"剪成块"那么简单
活性炭布是活性炭与纤维基材复合而成的功能性滤材,炭层依靠特定工艺附着在基材表面或纤维间隙中。这决定了它和普通布料完全不同:普通布料剪偏一毫米只是尺寸问题,炭布裁切不当则会直接损伤功能层。
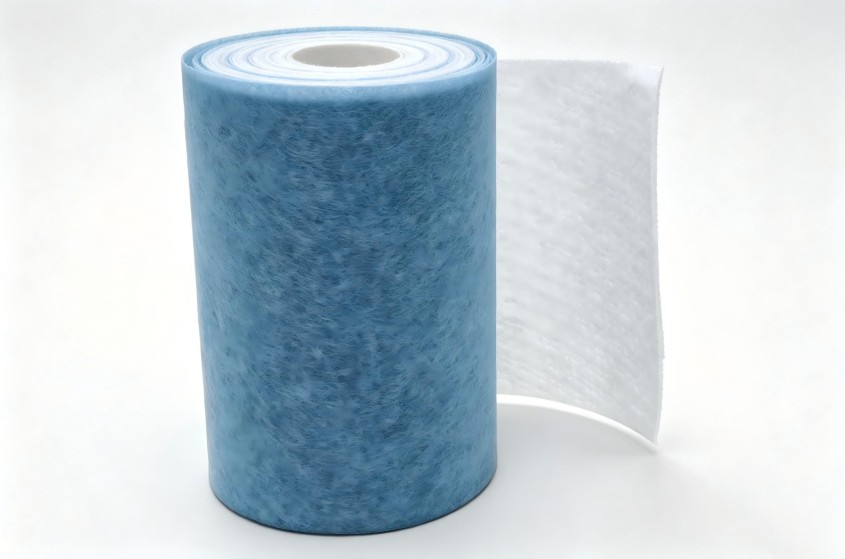
刀具钝化或裁切压力不匹配时,切口处炭层容易崩落,基材纤维出现散边;而含炭量高、克重大的炭布挺度更强,对冲切模具和设备稳定性的要求也更高。裁切质量还会传导到后道工序——复合、打折、包边、装框每一步都依赖前道裁切的尺寸一致性,任何一处偏差都会在成品上被放大。
裁切精度如何决定滤网的密封与效率
活性炭布裁切的精度,最终体现在滤网与边框、端盖的匹配度上:
- 尺寸偏小:炭布与边框之间出现缝隙,空气从缝隙"抄近路"通过,未经过滤直接排出,形成旁通漏风。对家用净化器、激光烟雾过滤这类看重单次过滤效率的场景,净化效果会明显打折。
- 尺寸偏大:装配时材料被挤压起皱,局部风阻升高、风量分布不均,风机噪音和能耗随之上升。
- 批量不一致:同一批产品尺寸忽大忽小,装配良率波动,返工成本远高于裁切环节省下的费用。
边缘掉粉、散边的工艺根源在哪
炭布掉粉不一定意味着滤材不合格,更多时候是裁切与边缘处理没跟上。常见根源有三类:
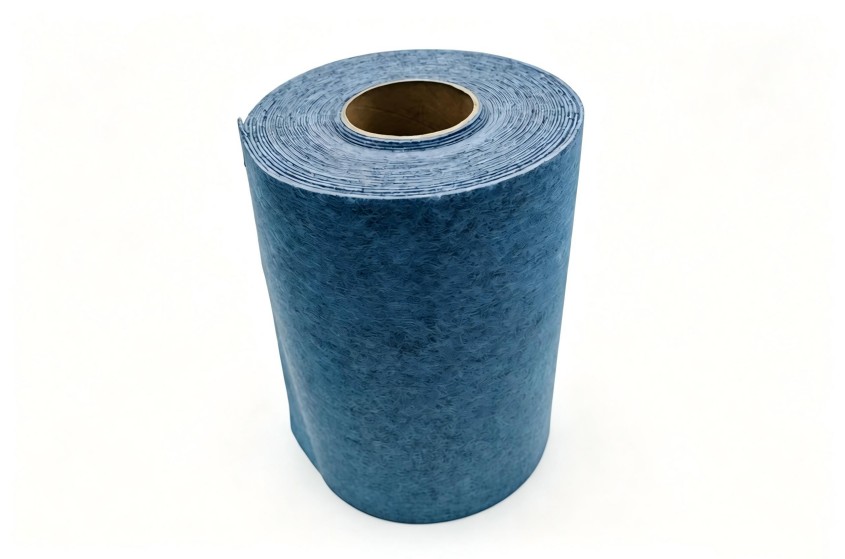
- 切口炭层受损:刀具锋利度不足、裁切速度不匹配,切口处炭颗粒被挤压剥落,装配和运输中持续掉粉。
- 边缘缺少处理:炭布切口直接裸露,纤维端头散开。是否需要包边、封边,应与滤网结构一起规划。
- 材料与工艺不匹配:炭含量高的碳布炭层更厚,沿用普通滤材的裁切参数,切口质量难以保证。
不同场景对裁切规格的要求差异很大
家用净化器滤网多为框式复合结构,炭布常与HEPA滤材复合后再裁切,尺寸公差要求严格;激光烟雾过滤滤芯多为褶皱或筒式结构,对裁切幅面和接口尺寸有专门要求;宠物除味滤网常见小尺寸异形片,考验批量一致性;汽车空调滤芯因车型不同规格繁杂,裁切方案需要快速切换。
创洁滤材旗下艾沸尔特过滤科技承担滤网成品深加工,活性炭布裁切可与复合、成型等工序在同一体系内完成,减少多次转运对边缘的损伤。
采购炭布裁切服务前,先确认这几个参数
裁切服务没有统一标准品,下单前建议明确以下信息,避免来回打样:
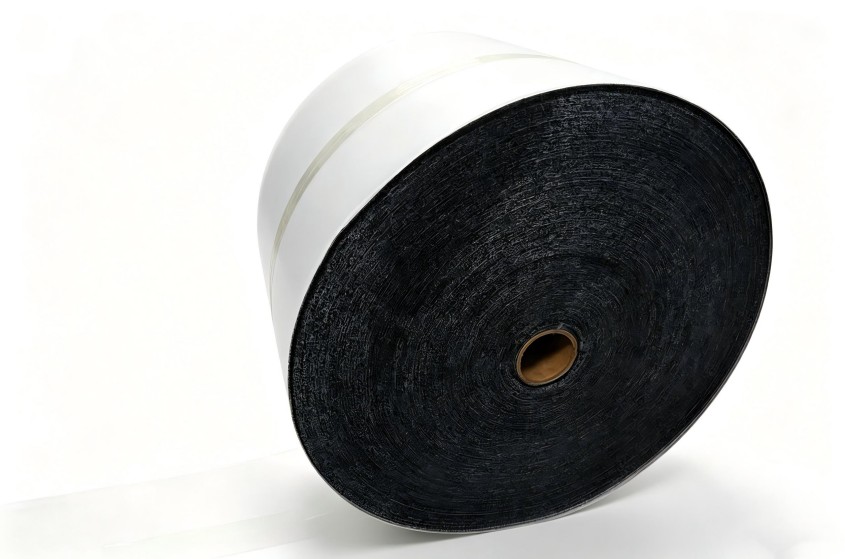
- 滤材参数:克重、炭含量、厚度,是否需要针对特定气体的改性活性炭滤材
- 尺寸与公差:长宽、形状(矩形、圆形、异形、打孔),以及可接受的公差范围
- 后续工序:裁切后直接装框,还是需要复合、打折、包边
- 批量与工况:处理什么污染物、风量与安装空间如何、批量多大
工况信息提供得越完整,供应商给出的裁切与选型方案就越贴合实际,试错成本也越低。
如需结合您的具体过滤工况、净化需求和规格要求评估方案,可与创洁滤材技术团队进一步沟通。