劳保滤材模切边缘掉粉、尺寸偏差大?问题根源与工艺排查方向
劳保滤材模切边缘掉粉、尺寸偏差大?问题根源与工艺排查方向
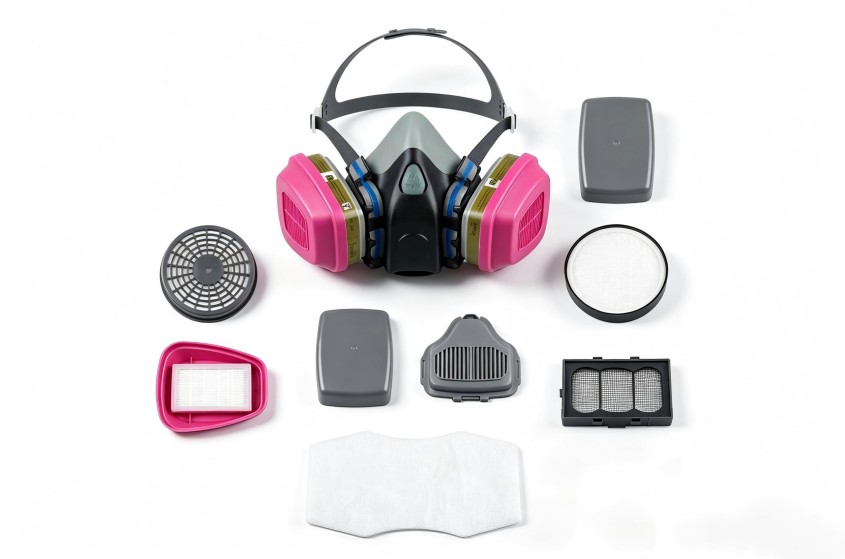
劳保滤材模切件看着只是"把材料切成固定形状",实际却是口罩、防毒面具、呼吸防护滤棉良率的分水岭。不少采购和工程人员都遇到过类似情况:滤棉边缘毛糙、活性炭粉脱落污染成品、装配后边缘漏风、同批次尺寸忽大忽小。出问题后第一反应往往是更换材料,但多数缺陷真正的根源在模切工艺与过程品控。本文从刀模状态、材料特性、排废设计、尺寸公差四个维度,拆解劳保滤材模切常见问题的排查思路与改善方向,帮你减少试错成本。
一、三类典型缺陷,先锁定问题环节
边缘毛刺、掉粉。 最常见的原因是刀模刃口钝化。活性炭布(行业也常称"炭布")内含炭颗粒,材料脆性高于普通无纺布,钝刀冲切时不是"切断"而是"压断",炭层碎裂后沿边缘剥落,既污染产品也影响使用体验。排查时刃口状态、底模平整度、冲切压力三者要同时确认。
尺寸偏差、批次不一致。 排除图纸因素后,优先查三个点:来料张力是否均匀、排废过程有无拉扯变形、刀模是否存在磨损累积。滤材多为柔性材料,轻微拉伸在模切后回弹,反映在成品上就是尺寸漂移。
多层复合材料分层、移位。 劳保滤材常为熔喷、针刺棉、炭布多层复合结构,各层延展性不同。刃口角度与冲切速度不匹配时,层间会被剪切力推开,边缘出现分层或错位,直接影响密封装配。
二、材料特性决定工艺参数,不能一套模具切所有料
不同滤材对模切条件的敏感度差异很大:
- 活性炭布/炭布类:核心矛盾是掉粉。需保持刃口锋利、缩短换刀周期,冲切后的废料及时清理,避免炭粉在刀口堆积造成二次压伤。
- HEPA类滤材:纤维结构脆弱,压力过大会压伤滤材局部结构,影响过滤效率与阻力均匀性,压力设定宜小不宜大。
- 高回弹棉类材料:裁切后存在尺寸回弹,刀模设计阶段就要预留补偿量,而不是靠事后修边解决。
一套参数通吃所有材料,是劳保滤材模切加工中最容易被忽视的隐患。
三、评估模切供应能力,盯住四个指标
- 尺寸公差的稳定控制:不只看首件是否合格,更要看批量中后段的一致性,了解对方是否建立首件检验与巡检机制。
- 边缘洁净度:毛边、掉粉的控制水平,可要求提供样品做揉搓与吹拂测试,直观判断。
- 刀模管理:是否有刀模寿命记录与定期更换标准,这决定长期供货的品质稳定性。
- 材料与模切的一体化程度:材料生产和模切加工分离时,来料误差与加工误差相互叠加,出了问题也容易互相推诿。
创洁滤材作为全场景空气过滤源头智造工厂,滤材生产与成品深加工由集团与旗下艾沸尔特过滤科技协同完成,材料到模切成型在体系内闭环,精度责任单一、定制响应直接,生产体系通过ISO9001质量管理体系认证,过程管控有章可循。
四、采购模切滤材件的实用建议
- 提供完整图纸与实际装配工况:密封方式、装配间隙、使用环境,这些信息直接影响公差设定。
- 先打样验证再谈批量:重点看边缘质量与尺寸稳定性,必要时做装配实测。
- 把验收标准写进合同:公差范围、外观要求、掉粉判定方式,避免口头约定。
- 批量供货阶段定期抽检,关注一致性而非单件完美。
劳保滤材模切的品质,本质是材料理解、刀模管理与过程品控的综合结果。选对加工方,远比出了问题再返工更省成本。
如需获取针对性的滤材选型建议与工艺优化方向,可联系创洁滤材技术团队。